小型加工中心排屑和切削液地沟设计要点
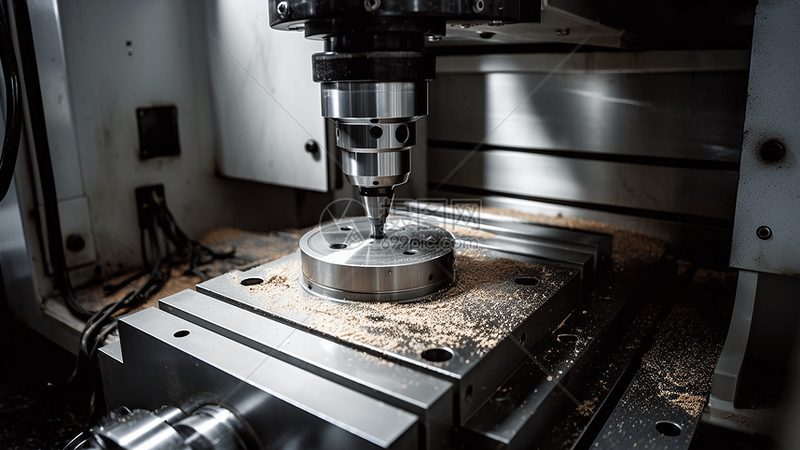
小型加工中心排屑和切削液地沟设计要点
排屑与切削液地沟设计是小型加工中心结构设计中的重要环节,它直接影响到加工效率和机床的维护保养。以下是关于小型加工中心排屑和切削液地沟设计的一些要点。
一、排屑设计
1. 排屑方式
小型加工中心的排屑方式主要有机械排屑、气排屑和液排屑三种。机械排屑通过安装于机床底部的排屑槽和排屑链来实现;气排屑通过高压气流将切屑吹出;液排屑则利用切削液将切屑冲出。
2. 排屑效率
排屑效率是衡量排屑系统好坏的关键指标。设计时应充分考虑机床加工时产生的切屑量和形状,选择合适的排屑方式,确保切屑能够及时、高效地排出。
3. 排屑结构
排屑结构设计要简洁、可靠,避免切屑堵塞或缠绕。机械排屑时,排屑链应与机床主轴方向一致,以便切屑顺畅排出;气排屑时,要确保气流方向与切屑运动方向一致;液排屑时,切削液流速要适中,避免冲刷过猛导致机床结构损坏。
二、切削液地沟设计
1. 地沟尺寸
切削液地沟的尺寸应根据机床的加工能力、切削液流量和切削液温度等因素来确定。一般而言,地沟宽度应大于切削液管道直径的1.5倍,深度应大于管道直径的1.2倍。
2. 地沟材料
地沟材料应选用耐腐蚀、耐磨损的材质,如不锈钢、工程塑料等。地沟底部应设置排水孔,以便排除多余切削液。
3. 切削液循环
切削液地沟应设计成封闭式循环系统,以保证切削液的清洁和温度稳定。循环泵的流量和扬程应根据切削液的循环需求和机床的加工能力来确定。
4. 切削液过滤
切削液在循环过程中应进行过滤,以去除其中的杂质和切屑。过滤精度应与切削液的循环次数和机床的加工精度相匹配。
总结
小型加工中心排屑和切削液地沟设计对机床的加工效率和维护保养至关重要。设计时应充分考虑排屑方式和切削液地沟的结构,确保切屑及时排出、切削液清洁循环,以提高加工质量和机床的使用寿命。
本文由 宁波慧修数控科技有限公司 整理发布。