铸铁外圆车削:外圆车刀加工参数如何优化?**
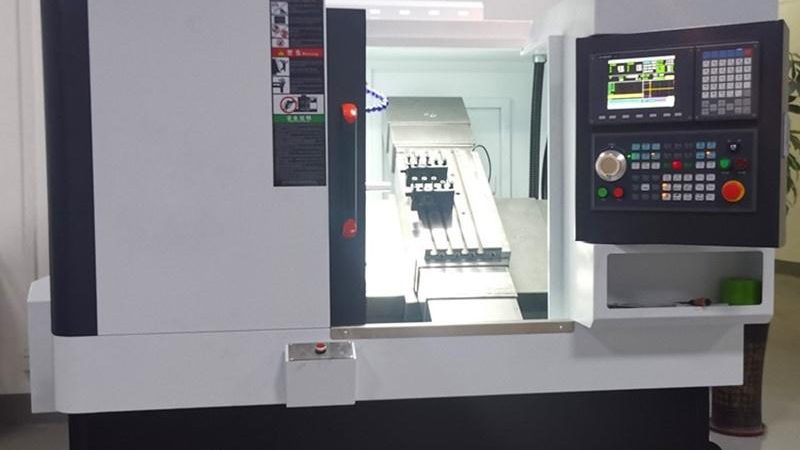
**铸铁外圆车削:外圆车刀加工参数如何优化?**
一、铸铁加工特性分析
铸铁是一种具有良好耐磨性和减震性的金属材料,但同时也具有硬度高、脆性大、易产生切屑粘结等特性。因此,在进行铸铁外圆车削加工时,需要选择合适的刀具、切削参数以及冷却润滑液,以确保加工精度和效率。
二、外圆车刀加工参数推荐
1. 主轴转速:根据铸铁的硬度,推荐主轴转速在500-1000r/min范围内。具体转速应根据工件材质和加工要求进行调整。
2. 进给速率:进给速率的选择应根据工件材料、刀具类型和加工精度要求来确定。一般而言,铸铁加工的进给速率可在0.2-0.5mm/r范围内。
3. 背吃刀量:背吃刀量应控制在0.5-1.0mm范围内,以保证加工质量和刀具寿命。
4. 刀具选择:针对铸铁加工,推荐使用高速钢或硬质合金刀具。刀具刃口应保持锋利,以减少切削阻力。
5. 冷却润滑液:冷却润滑液可以有效降低切削温度,减少刀具磨损,提高加工质量。推荐使用水溶性切削液,其冷却性能和润滑性能较好。
6. 刀具安装:确保刀具安装牢固,避免在加工过程中出现振动或偏移。
三、注意事项
1. 切削深度不宜过大,以免造成刀具磨损和工件表面划伤。
2. 注意工件装夹牢固,避免在加工过程中发生位移。
3. 定期检查刀具磨损情况,及时更换刀具。
4. 根据工件材质和加工要求,适当调整切削参数。
四、总结
铸铁外圆车削加工需要综合考虑多种因素,如刀具、切削参数、冷却润滑液等。通过优化这些参数,可以提高加工质量和效率。在实际生产过程中,应根据具体情况调整加工参数,以达到最佳加工效果。
本文由 宁波慧修数控科技有限公司 整理发布。